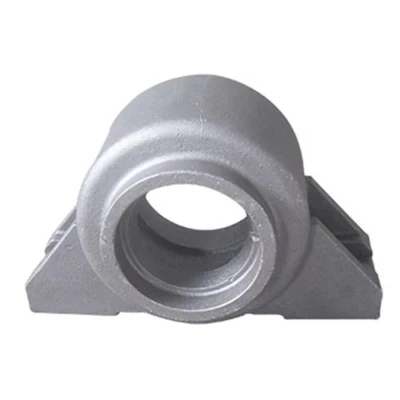
Carcasa pompei de turnare pentru investiții din oțel aliat OEM
Oțelul inoxidabil este adesea împărțit în oțel inoxidabil martensitic, oțel inoxidabil feritic, oțel inoxidabil austenitic, oțel inoxidabil austenitic-feritic (duplex) și oțel inoxidabil întărit prin precipitare, în funcție de starea microstructurii. În plus, în funcție de compoziția chimică, poate fi împărțit în oțel inoxidabil cu crom, oțel inoxidabil cu crom nichel și oțel inoxidabil cu azot cu crom mangan etc.
În producția de turnare, majoritatea pieselor turnate din oțel inoxidabil sunt finalizate prin turnare cu investiții. Suprafața pieselor turnate din oțel inoxidabil produse prin turnare cu investiții este mai netedă, iar precizia dimensională este mai ușor de controlat. Desigur, costul turnării de investiții a pieselor din oțel inoxidabil este relativ ridicat în comparație cu alte procese și materiale.
Oțelul inoxidabil are un conținut minim de crom de 10,5%, ceea ce îl face mai rezistent la medii lichide corozive și la oxidare. Este foarte rezistent la coroziune și uzură, oferă o prelucrabilitate excelentă și este bine-cunoscut pentru aspectul său estetic. Piesele turnate din oțel inoxidabil sunt „rezistente-la coroziune” atunci când sunt utilizate în medii lichide și vapori sub 1200 de grade F (650 de grade ) și „rezistente-la căldură” atunci când sunt utilizate peste această temperatură.
|
Date tehnice de turnare de investiții la RMC Foundry |
|
| R & D | Software: Solidworks, CAD, Procast, Pro-e |
| Timp de realizare pentru dezvoltare și mostre: 25 până la 35 de zile | |
| Metalul topit | Oțel inoxidabil feritic, oțel inoxidabil martensitic, oțel inoxidabil austenitic, oțel inoxidabil cu întărire prin precipitații, oțel inoxidabil duplex |
| Oțel carbon, oțel aliat, oțel pentru scule, oțel rezistent la căldură, | |
| Aliaj pe bază de-nichel, aliaj de aluminiu, aliaj de-cupru, aliaj de-cobalt | |
| Standard metalic | ISO, GB, ASTM, SAE, GOST EN, DIN, JIS, BS |
| Material pentru construcția Shell | Silica Sol (silice precipitată) |
| Sticlă de apă (silicat de sodiu) | |
| Amestecuri de silica sol și sticlă de apă | |
| Parametrul tehnic | Greutate bucată: 2 grame până la 200 kg grame |
| Dimensiune maximă: 1.000 mm pentru diametru sau lungime | |
| Grosimea minima a peretelui: 1,5 mm | |
| Rugozitate de turnare: Ra 3,2-6,4, Rugozitate de prelucrare: Ra 1,6 | |
| Toleranță la turnare: ISO8062; VDG P690, D1/CT5-7 | |
| Toleranță la prelucrare: ISO 2768-mk/IT6 | |
| Miez interior: miez ceramic, miez de uree, miez de ceară solubilă în apă | |
| Tratament termic | Normalizare, călire, călire, recoacere, soluție solidă, carburare. |
| Tratarea suprafeței | Lustruire, nisip / sablare, zincare, nichelare, tratare prin oxidare, fosfatare, vopsire cu pulbere, geormet, anodizare |
| Testarea dimensiunilor | CMM, șubler Vernier, șubler interior. Indicator de adâncime, Indicator de înălțime, Indicator Go/No go, Dispozitive speciale |
| Inspecție chimică | Analiza compoziției chimice (20 de elemente chimice), inspecția curățeniei, inspecția radiografică cu raze X, certificatul de material pentru analizor de carbon-sulf. 3.1 este disponibil |
| Inspecția fizică | Echilibrare dinamică, albire statică, proprietăți mecanice (duritate, rezistență la curgere, rezistență la tracțiune), alungire |
| Capacitatea de producție | Peste 250 de tone pe lună, peste 3.000 de tone anual. |
▶ Materii prime disponibile pentru turnarea cu investiții (procesul de turnare cu ceară pierdută)
• Oțel carbon: AISI 1020 - AISI 1060,
• Aliaje de otel: ZG20SiMn, ZG30SiMn, ZG30CrMo, ZG35CrMo, ZG35SiMn, ZG35CrMnSi, ZG40Mn, ZG40Cr, ZG42Cr, ZG42CrMo...etc la cerere.
• Oțel inoxidabil: AISI 304, AISI 304L, AISI 316, AISI 316L și alte tipuri de oțel inoxidabil.
• alamă și cupru.
• Alte materiale și standarde la cerere
▶ Capacități de turnare a investițiilor
• Dimensiune maximă: 1.000 mm × 800 mm × 500 mm
• Gama de greutate: 0,5 kg - 100 kg
• Capacitate anuală: 2.000 tone
• Toleranțe: La cerere.
▶ Procedura principală de producție
• Design de modele și scule → Fabricarea matrițelor metalice → Injecție de ceară → Ansamblu de nămol → Construcția cochiliei → De-Depilare → Analiza compoziției chimice → Topire și turnare → Curățare, șlefuire și sablare → Postprocesare sau ambalare pentru expediere
▶ Inspectarea pieselor turnate cu ceară pierdută
• Analiză spectrografică și manuală cantitativă
• Analiza metalografică
• Inspecția durității Brinell, Rockwell și Vickers
• Analiza proprietatilor mecanice
• Testarea impactului la temperaturi scăzute și normale
• Inspecție de curățenie
• Inspecție UT, MT și RT
▶ Procesul de post-casting
• Debavurare și curățare
• Sablare cu nisip
• Tratament termic: Normalizare, stingere, revenire, carburare, nitrurare
• Tratarea suprafeței: pasivare, andonizare, galvanizare, zincare la cald, zincare, nichelare, lustruire, electro-lustruire, vopsire, GeoMet, Zintec.
• Prelucrare: strunjire, frezare, strunjire, găurire, şlefuire, şlefuire.
▶ De ce alegeți RMC pentru piese de turnare cu ceară pierdută personalizate?
• Soluție completă de la un singur furnizor, cuprinzând modele personalizate până la piese turnate finite și proces secundar, inclusiv prelucrare, tratament termic și tratament de suprafață.
• Propuneri de reducere a costurilor din partea inginerilor noștri profesioniști bazate pe cerințele dumneavoastră unice.
• Timp scurt de livrare pentru prototip, turnare de probă și orice îmbunătățire tehnică posibilă.
• Materiale lipite: Silica Col, Water Glass și amestecurile acestora.
• Flexibilitate de producție pentru comenzi mici până la comenzi în masă.
• Capacități puternice de externalizare a producției.
▶ Condiții comerciale generale
• Fluxul de lucru principal: Cerere și cotație → Confirmarea detaliilor / Propunerile de reducere a costurilor → Dezvoltarea sculelor → Turnarea de probă → Aprobarea probelor → Comandă de probă → Producție în masă → Procesarea continuă a comenzii
• Timp de livrare: estimat 15-25 de zile pentru dezvoltarea sculelor și aproximativ 20 de zile pentru producția de masă.
• Condiții de plată: De negociat.
• Modalitati de plata: T/T, L/C, West Union, Paypal.
|
Toleranță generală la turnare prin turnare cu investiții |
|||
| inci | Milimetri | ||
| Dimensiune | Toleranţă | Dimensiune | Toleranţă |
| Până la 0.500 | ±.004" | Până la 12.0 | ± 0,10 mm |
| 0.500 până la 1.000" | ±.006" | 12.0 până la 25.0 | ± 0,15 mm |
| 1.000 până la 1.500" | ±.008" | 25,0 până la 37,0 | ± 0,20 mm |
| 1.500 până la 2.000" | ±.010" | 37,0 până la 50,0 | ± 0,25 mm |
| 2.000 până la 2.500" | ±.012" | 50,0 până la 62,0 | ± 0,30 mm |
| 2.500 până la 3.500" | ±.014" | 62,0 până la 87,0 | ± 0,35 mm |
| 3.500 până la 5.000" | ±.017" | 87,0 până la 125,0 | ± 0,40 mm |
| 5.000 până la 7.500" | ±.020" | 125,0 până la 190,0 | ± 0,50 mm |
| 7.500 până la 10.000" | ±.022" | 190,0 până la 250,0 | ± 0,57 mm |
| 10.000 până la 12.500" | ±.025" | 250,0 până la 312,0 | ± 0,60 mm |
| 12.500 până la 15.000 | ±.028" | 312,0 până la 375,0 | ± 0,70 mm |
| Standard executiv de toleranță la turnare: ISO 8062 2013, ISO 2768, GOST 26645 (Rusia) sau GBT 6414 (China). Gradul de toleranță la turnare dimensională (DCTG): 4 ~ 6 și gradul de toleranță la turnare geometrică (GCTG): 3 ~ 5. | |||
În timpul procesului de turnare cu investiții, un model de ceară este acoperit cu un material ceramic, care, atunci când este întărit, adoptă geometria internă a turnării dorite. În cele mai multe cazuri, mai multe piese sunt turnate împreună pentru o eficiență ridicată prin atașarea modelelor individuale de ceară la un baston central de ceară numit sprue. Ceara este topită din model – motiv pentru care este cunoscută și ca procesul de ceară pierdută – și metalul topit este turnat în cavitate. Când metalul se solidifică, matrița ceramică este scuturată, lăsând forma aproape netă a turnării dorite, urmată de finisare, testare și ambalare.


Tag-uri populare: carcasa pompei de turnare, piese turnate personalizate, piese turnate personalizate